Sveising av kvalitetsplater krever presisjon, oppmerksomhet på detaljer og overholdelse av beste praksis for å sikre sterke, holdbare og estetisk behagelige sveiser.

|
Materiale |
Karbonstål, rustfritt stål, SPCC, SGCC, rør, galvanisert stål, aluminiumslegering |
|
Behandling |
Laserskjæring, bøyning, sveising, presisjonsstempel, CNC -stansing, gjenging, nagling, boring, montering, etc. |
|
Tykkelse |
0. 2 ~ 20 mm |
|
Toleranse |
+/-0. 1mm, 100% QC kvalitetsinspeksjon med kvalitetsinspeksjonsskjema |
|
Overflatebehandling |
Pulverlakk, anodisering, polering, børsting, sandblåsing, plettering, silkscreen -utskrift, sinkkromat, svart oksyd |
|
Tegneformat |
DWG, trinn, SLDPRT, DXF, IGS, 3DS, STL, SKP, AI, PDF, JPG, Draft |
|
Pakking |
Trepall, tresak, bobleplast, papp, film, kasse, etc. (som kundenes krav) |
|
Eksempel på ledetid |
Forhandle leveringstid i henhold til dine behov |
|
Sitatet er i henhold til tegningen din (størrelse, materiale, tykkelse, prosessering av innhold og nødvendig teknologi osv.) |
|

Produktsaker


Nedenfor er viktige hensyn og tips for å oppnå sveising av høy kvalitet
- Rengjør metallet: Fjern rust, olje, maling eller rusk fra sveiseområdet ved hjelp av en stålbørste, kvern eller kjemisk rengjøringsmiddel. Forurensninger kan svekke sveisen.
- Riktig passform: Forsikre deg om at kantene på platen er riktig justert og passer tett sammen. Gap kan føre til gjennomføring eller svake sveiser.
- Kantforberedelse: For tykkere ark, skrå kantene for å lage et V-groove for bedre penetrering.
2. Valg av sveiseprosess
Velg riktig sveiseprosess basert på tykkelsen på platen og ønsket finish:
- TIG -sveising (GTAW): Ideell for tynt metall, og gir presis kontroll og rene sveiser.
- MIG -sveising (GMAW): Raskere og egnet for tykkere ark, men krever nøye varmekontroll.
- Spot -sveising: Brukes til å slå sammen overlappende ark, vanlig i bilindustri og produksjon.
- Gasssveising (oksy-acetylen): mindre vanlig, men nyttig for tynne ark og reparasjoner.
3. Varmekontroll
- Innstillinger for lave varme: Plater er utsatt for skjevhet og gjennomføring, så bruk lavere varmeinnstillinger og kortere sveiseperler.
- Pulssveising: For TIG eller MIG, bruk pulsinnstillinger for å redusere varmeinngangen og minimere forvrengning.
- Varmevasker: Bruk kobber- eller aluminiumsvasker bak sveiseområdet for å spre varme og forhindre skjevhet.
---
4. Sveiseteknikk
- TACK -sveiser: Bruk tack -sveiser for å holde brikkene på plass og forhindre feiljustering under sveising.
- Korte sveiser: Sveis i korte utbrudd for å unngå overdreven varmeoppbygging.
- Backstepping: Sveis i motsatt retning av fremdriften for å fordele varmen jevnt.
- Reisehastighet: Oppretthold en jevn reisehastighet for å sikre jevn penetrering og unngå gjennomføring.
---
5. Utstyr og forbruksvarer
- Tynn ledning: Bruk tynnere sveisetråd (f.eks. 0. 023-0. 030 tommer for MIG) for bedre kontroll på tynne ark.
- Gassvalg: Bruk riktig skjermingsgass (f.eks. 100% argon for TIG, 75% argon/25% CO2 for MIG).
- Riktig elektroder: Velg riktig elektrodestørrelse og type for materialet og prosessen.
---
6. Etter sveising
- Sliping og etterbehandling: Glatt sveiseperlen med en kvern eller fil for et rent utseende.
- Stressavlastning: Bruk varmebehandling eller mekaniske metoder for å lindre gjenværende stress og forhindre skjevhet.
- Inspeksjon: Kontroller for feil som sprekker, porøsitet eller ufullstendig fusjon. Bruk ikke-destruktiv testing (NDT) om nødvendig.

Pakking og frakt
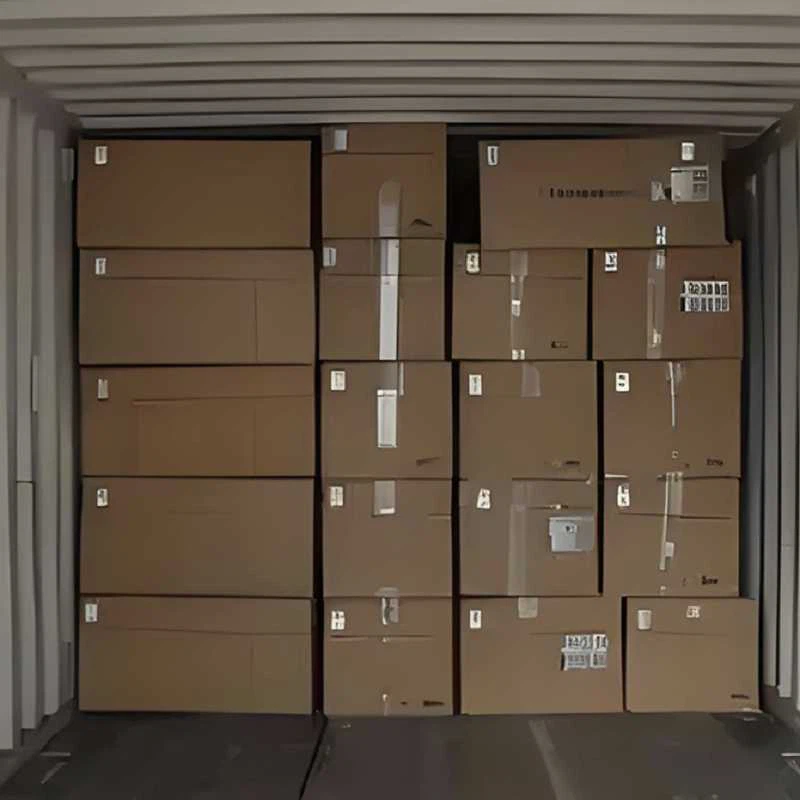
Pakke med kartong/kasse eller i henhold til ditt krav